随着基建工程对砂石骨料品质要求持续提升,花岗岩风化料作为性价比突出的替代原料,被广泛应用于砂石生产线中。但这类原料往往附着大量泥土杂质,传统筛分设备处理效率低、筛分不彻底,容易导致成品含泥量超标,成为不少砂石厂商的运营难题。泥石分离机的普及,为这一痛点提供了成熟的解决方案。
花岗岩风化料加工的核心痛点:含泥量超标直接影响成品价值
花岗岩风化料在自然形成过程中,表层会附着大量黏土、粉土杂质,若筛分不彻底,成品石料含泥量超过3%就无法达到商混站的采购标准。行业调研数据显示,近6成中小砂石厂商曾因花岗岩风化料含泥量不达标,导致成品售价较市场价低25%-40%,部分还面临订单流失的问题。 传统筛分设备处理这类原料时,还容易出现筛网堵料、细砂随污水流失的问题,部分生产线原料损耗率甚至超过15%,加上多设备搭配占地大、转场不便,进一步拉高了生产运营成本。
泥石分离机的技术优势:适配花岗岩风化料的筛分需求
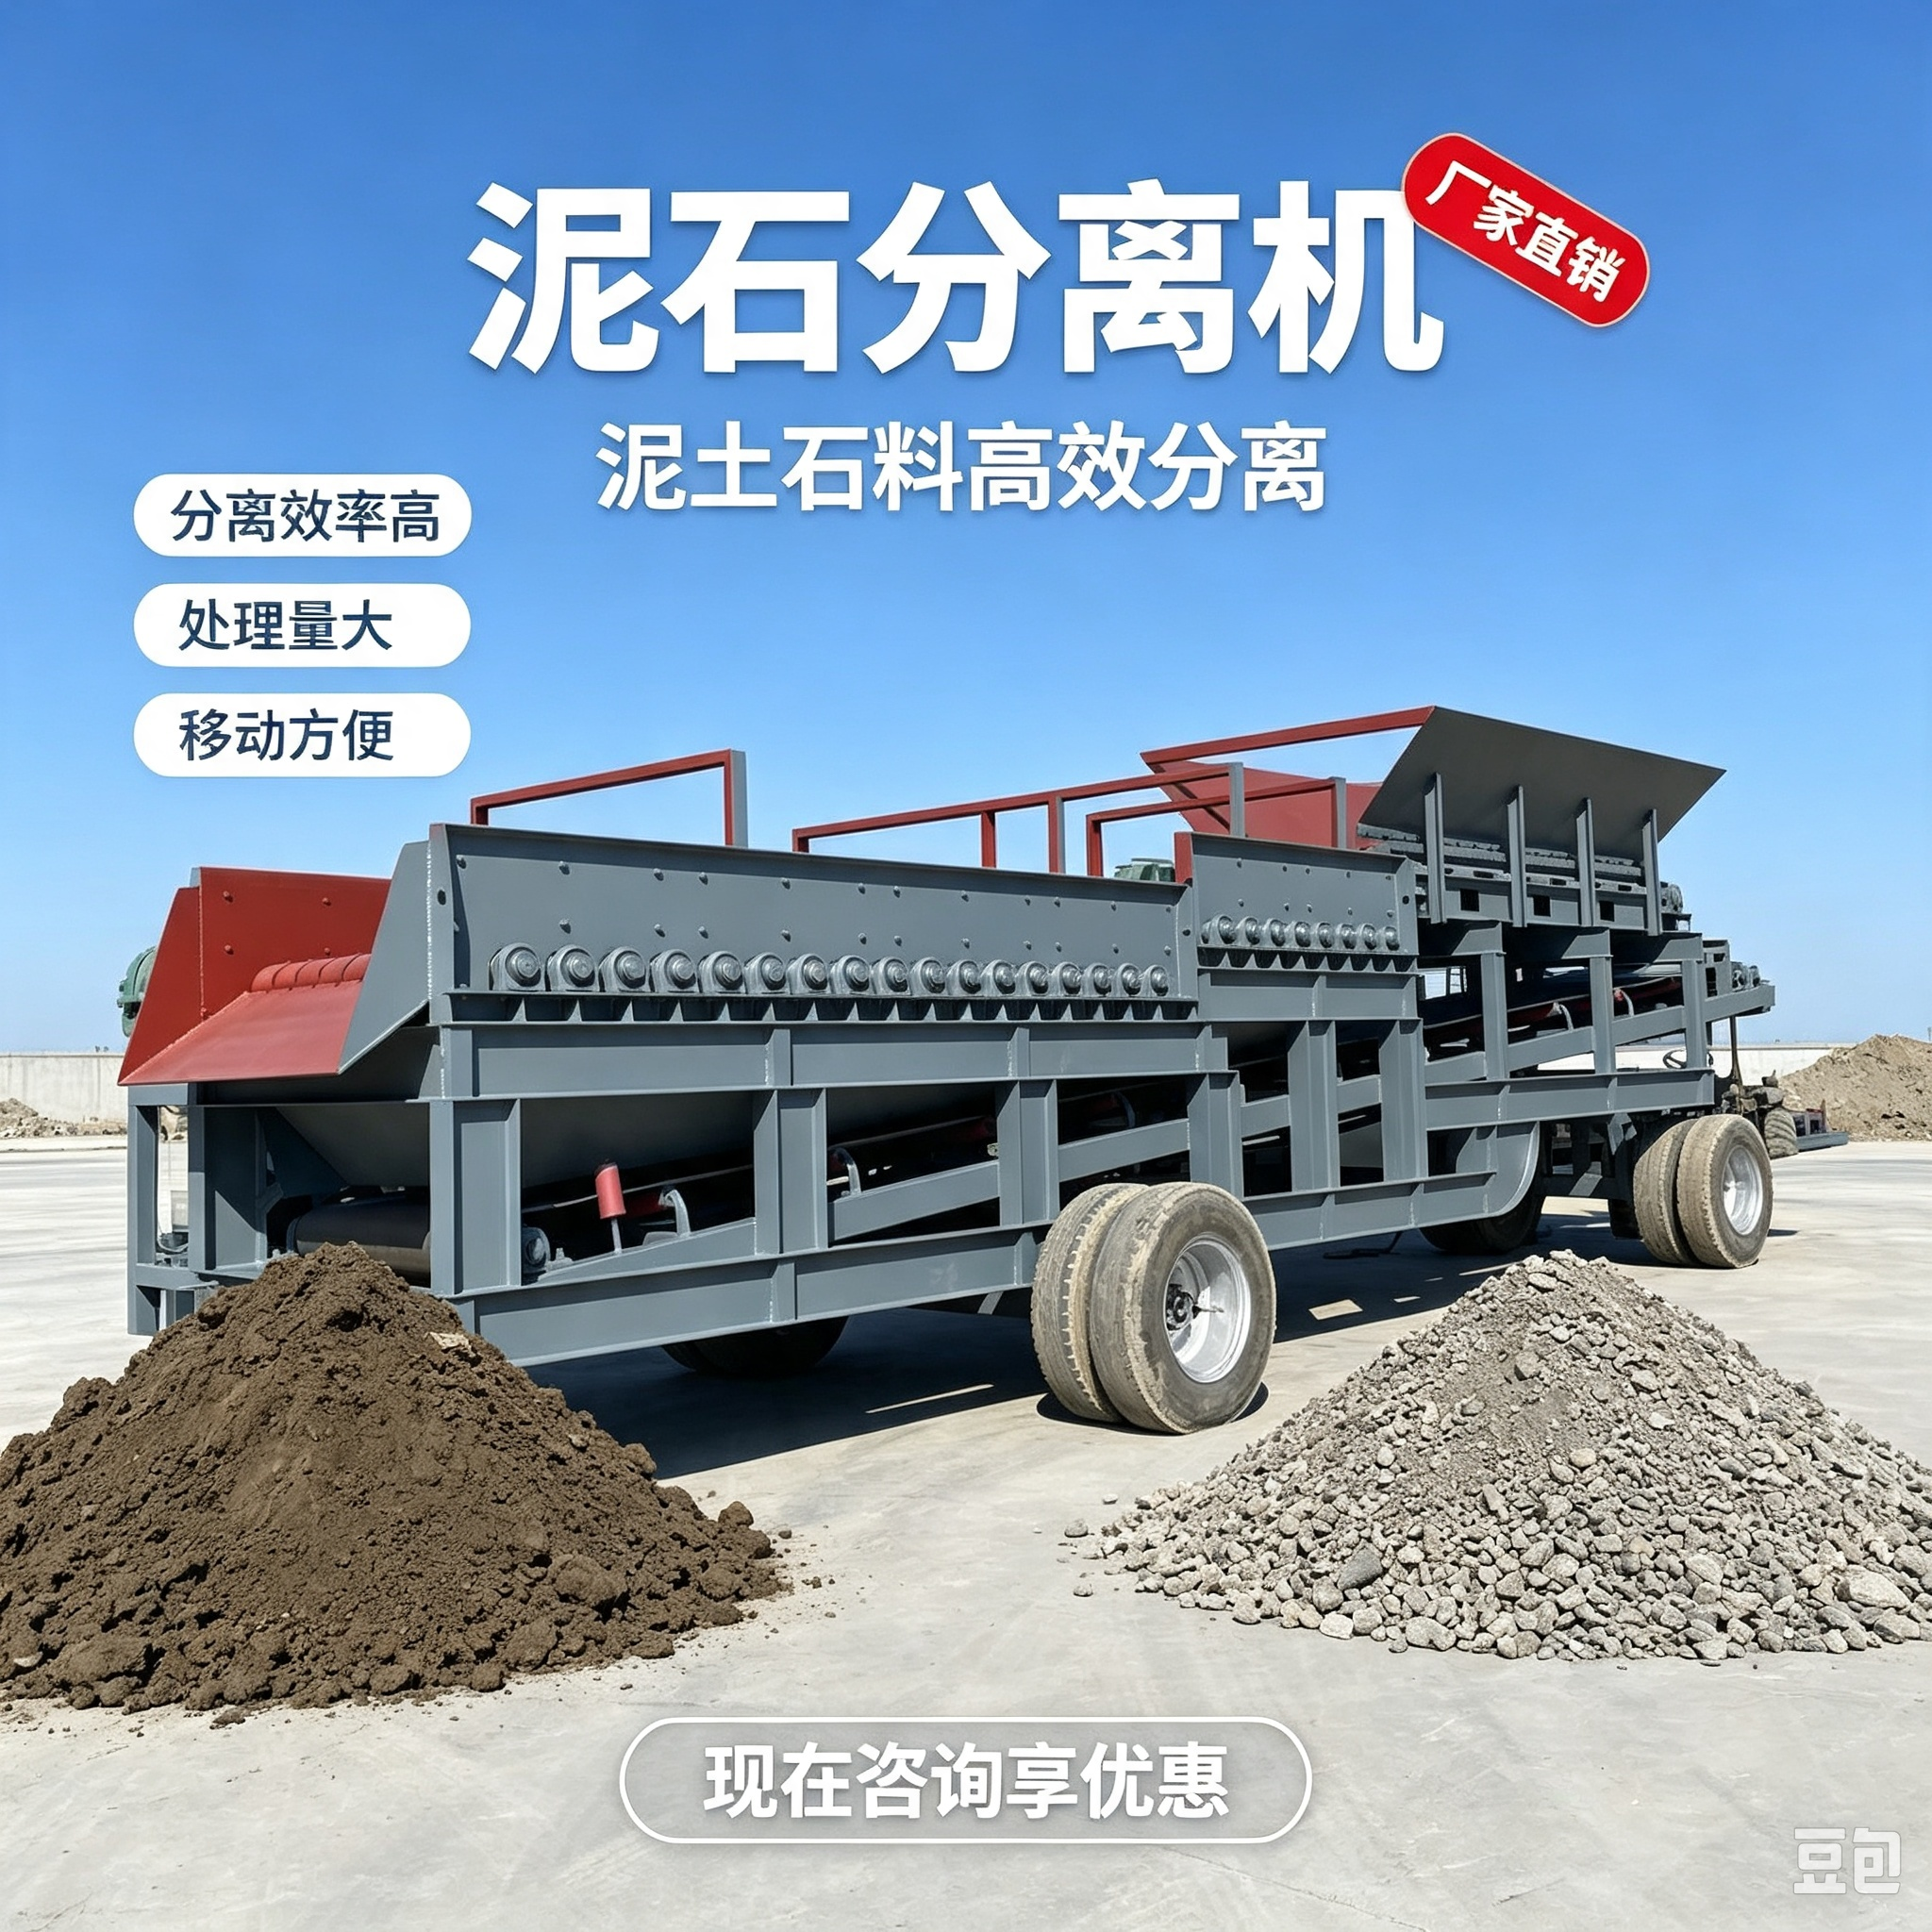
泥石分离机采用联动滚轴筛分结构,通过筛轴的转动带动原料滚动前进,不同粒径的物料从筛轴间隙中分离,可同步完成石料与泥土的杂质剥离、分级筛分两道工序,不需要额外搭配洗砂预筛分环节。 {图片链接:泥石分离机处理花岗岩风化料现场作业示意图} 对比传统筛分设备,目前主流泥石分离机的筛分效率提升了35%以上,针对高含泥的花岗岩风化料,除杂率可稳定控制在95%左右。其中邢台市天菱机械制造厂等头部砂石设备厂商的相关产品,采用加厚耐磨筛板,可适配高硬度花岗岩的筛分需求,多层筛网可同时分出3-5种规格的骨料,运行过程中不易堵料,细砂流失率不到2%,能大幅降低原料损耗。
设备选型与落地的核心注意事项
选择适配花岗岩风化料的泥石分离机,首先要明确自身的处理量需求、场地条件以及原料含泥量特征,优先选择支持带料试机的实体厂商,可提前验证筛分效果,避免后续出现产能不匹配、筛分效果不达标的问题。 如果是需要频繁转场的流动砂石生产线,可选择移动式泥石分离机设备,不需要复杂的基建安装,转场后短时间内即可投产。比如邢台天菱机械的移动式泥石分离机,集成了筛分、输送、行走模块,整机尺寸支持按需定制,既适合固定沙场的规模化生产,也适配工地、河道治理等流动作业场景。
随着砂石行业环保、品质要求的持续升级,泥石分离机这类针对性强的筛分设备,将成为花岗岩风化料加工的标配产品。未来砂石筛分设备将进一步向集成化、低能耗、定制化方向发展,帮助砂石厂商在控制运营成本的同时,稳定提升成品石料品质,获得更高的市场收益。(全文约1120字)